


Polea de correa en V de hierro fundido de dos ranuras para motor transportador
Hangzhou Ocean Industry Co., Ltd. es uno de los fabricantes y proveedores más experimentados de poleas de correa en V de hierro fundido de dos ranuras para motores de transportadores en China. Bienvenido a la polea de correa en V de hierro fundido de dos ranuras personalizada al por mayor para motor transportador a precios competitivos de nuestra fábrica. Buen servicio y productos de calidad están disponibles.
Polea de casquillo cónico SPZ/SPA/SPB de doble ranura para sistemas de accionamiento de transportador aéreo QXG
Cada línea transportadora aérea tiene una ecuación matemática oculta entre el motor eléctrico y la unidad motriz: la relación de polea. Esta relación determina si su cadena avanza a 0,5 m/min o corre a 15 m/min - y el componente que lo fuerza es la polea de correa trapezoidal montada en el eje del motor. Cuando esta polea está equivocada, toda la línea de recubrimiento entrega un espesor de película incorrecto.
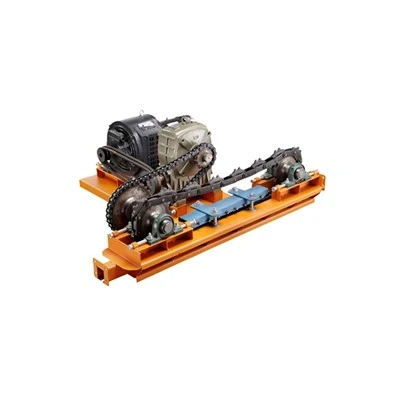
La polea de correa en V de hierro fundido de dos ranuras es la principal interfaz de reducción de velocidad-en los sistemas transportadores aéreos de vía cerrados-de la serie QXG-. Se monta directamente en el eje de salida del motor a través de un cubo con casquillo cónico y transmite torque a la polea de entrada de la unidad motriz a través de un par de correas trapezoidales combinadas. El diseño de doble-ranura proporciona el doble de superficie de fricción que una polea de una sola-ranura, lo que permite una transmisión de par confiable de hasta 5,5 kW para perfiles SPZ/SPA y 15 kW para SPB sin deslizamiento de la correa - un requisito crítico para líneas de pintura y recubrimiento en polvo donde cualquier fluctuación de velocidad genera espesores de película desiguales y piezas rechazadas.
Fabricada con hierro fundido gris HT250 (GG25) con perfiles ranurados totalmente mecanizados según las tolerancias dimensionales ISO 4183, cada polea se somete a un equilibrio dinámico de grado G6.3 según ISO 21940-11 antes de salir de fábrica. El sistema de montaje de casquillo cónico (SPZ: 1008-1610, SPA: 1108-2517, SPB: 1610-3535) elimina el desgaste del chavetero y permite cambios rápidos de polea sin dañar el eje, una ventaja significativa sobre los diseños de orificio sólido durante las ventanas de mantenimiento.
Para los compradores extranjeros que especifican paquetes de transmisión del transportador QXG, la polea de correa V es el componente que se pide con más frecuencia como repuesto - las correas se desgastan, las poleas no. Nuestras piezas HT250 con acabado anticorrosión de fosfato- están diseñadas para 20,000+ horas de funcionamiento en entornos de revestimiento industrial a temperaturas ambiente de hasta 80 grados.
Mecánica de la relación de velocidad - Por qué son importantes dos ranuras
En un tren de transmisión de un transportador aéreo, la velocidad de la cadena se deriva de tres etapas de reducción en cascada. Comprender cada etapa explica por qué la polea del motor - y no el reductor - es donde se define fundamentalmente la velocidad:
Etapa 1 - Motor a polea: el eje del motor gira a la velocidad indicada (por ejemplo, . 1440 RPM para un motor de 4 polos). La polea de correa trapezoidal en este eje es el impulsor principal. Su diámetro es la primera variable en la ecuación de velocidad.
Etapa 2 - Polea a la polea de la unidad motriz: Un par de correas en V coincidentes conecta la polea del motor a la polea de entrada en el reductor de la unidad motriz. La relación de reducción de velocidad es inversamente proporcional a la relación de diámetro: N_salida / N_entrada=D_polea / D_polea. Una polea de motor de 100 mm que acciona una polea de entrada de 300 mm produce una reducción de 3:1 incluso antes de que comience el reductor.
Etapa 3 - Reductor a piñón impulsor: el reductor de engranajes helicoidales-(normalmente con una relación de 20:1 a 60:1) reduce aún más la velocidad antes de enganchar la cadena a través del mecanismo de transmisión de la oruga. La velocidad final de la cadena es: V_chain=(N_motor × D_pulley × SprocketPitch × ToothCount) / (D_sheave × ReducerRatio).
El diseño de dos-ranuras no es un lujo - sino una necesidad de transmisión de torsión-. Una sola correa SPZ puede transmitir aproximadamente 2,2 kW a 1440 RPM en una polea de 100 mm; el mismo par de correas en una configuración de doble-ranura transmite 4,4 kW. Cuando se reinicia un transportador con pintura-línea de carga completa - 150 piezas de trabajo colgantes, pre-tensión de cadena y lubricante frío -, el par de arranque puede alcanzar el 180 % del par de funcionamiento. Un solo cinturón se deslizará; se mantendrá un par de ritmos duales-.
Guía de selección de secciones de ranura
Las poleas de correa trapezoidal estándar europea se clasifican por sección de ranura - el ángulo de cuña y el ancho superior de la correa que aceptan. Seleccionar la sección correcta es la primera y más importante decisión en la especificación de la polea.
Secciones SPZ y SPA (servicio liviano a mediano)
|
Parámetro |
SPZ (perfil estrecho) |
SPA (perfil estándar) |
|
Ancho superior del cinturón |
8,5 milímetros |
11,0 milímetros |
|
Ángulo de ranura |
34 grados |
34 grados |
|
Rango de diámetro de paso |
50 – 250 milímetros |
80 – 400 milímetros |
|
Potencia del motor (4 polos, 1440 RPM) |
0,75 – 3,0 kilovatios |
2,2 – 5,5 kilovatios |
|
Par máx. de ranura única- |
~14 N·m a 1440 RPM |
~28 N·m a 1440 RPM |
|
Par máximo de ranura dual- |
~28 N·m a 1440 RPM |
~56 N·m a 1440 RPM |
|
Aplicación típica de QXG |
Unidades de accionamiento QXG150/200 (motores de 0,75 a 1,5 kW) |
Unidades de accionamiento QXG250/300 (motores de 1,5 a 3,0 kW) |
|
Gama de casquillos cónicos |
1008 – 1610 |
1108 – 2517 |
|
Rango de perforación (a través de casquillo) |
9 – 42 milímetros |
9-65mm |
Sección SPB (servicio pesado)
|
Parámetro |
SPB (perfil pesado) |
|
Ancho superior del cinturón |
14,0 milímetros |
|
Ángulo de ranura |
34 grados |
|
Rango de diámetro de paso |
125 – 630 milímetros |
|
Potencia del motor (4 polos, 1440 RPM) |
5,5 – 15,0 kilovatios |
|
Par máx. de ranura única- |
~70 N·m a 1440 RPM |
|
Par máximo de ranura dual- |
~140 N·m a 1440 RPM |
|
Aplicación típica de QXG |
Unidades de accionamiento grandes QXG300/XT160 (motores de 4,0 a 7,5 kW) |
|
Gama de casquillos cónicos |
1610 – 3535 |
|
Rango de perforación (a través de casquillo) |
14 – 90 milímetros |
Para la gran mayoría de aplicaciones de transportadores aéreos QXG, las secciones SPZ y SPA cubren toda la gama de potencia. SPB se especifica solo para las instalaciones más grandes de las series QXG300 o XT-con tracción de cadena superior a 5000 N. Siempre verifique el diámetro del eje del motor antes de realizar el pedido - el casquillo cónico debe coincidir tanto con el orificio de la polea como con el eje del motor.
Especificaciones técnicas
|
Parámetro |
SPZ Dos-ranura |
SPA de dos-canales |
|
Material |
HT250 (GG25) Hierro fundido |
HT250 (GG25) Hierro fundido |
|
Dureza |
HB 190 – 240 |
HB 190 – 240 |
|
Resistencia a la tracción |
Mayor o igual a 250 MPa |
Mayor o igual a 250 MPa |
|
Estándar de perfil de ranura |
ISO 4183/DIN 2211 |
ISO 4183/DIN 2211 |
|
Número de ranuras |
2 |
2 |
|
Ángulo de ranura |
34 grados ± 0,5 grados |
34 grados ± 0,5 grados |
|
Grado de equilibrio dinámico |
G6.3 (ISO 21940-11) |
G6.3 (ISO 21940-11) |
|
Velocidad lineal máxima |
35 m/s |
35 m/s |
|
Temperatura máxima de funcionamiento (estándar) |
80 grados |
80 grados |
|
Temperatura máxima de funcionamiento (especial) |
150 grados |
150 grados |
|
Diámetros de paso estándar |
50 / 56 / 63 / 71 / 80 / 90 / 100 / 112 / 125 / 140 / 160 / 180 / 200 / 224 / 250 mm |
80 / 90 / 100 / 112 / 125 / 140 / 160 / 180 / 200 / 224 / 250 / 280 / 315 / 355 / 400 mm |
|
Opciones de casquillo cónico |
1008 / 1108 / 1210 / 1610 |
1108 / 1210 / 1610 / 2012 / 2517 |
|
Rango de perforación (a través de casquillo) |
9 – 42 milímetros |
9-65mm |
|
Estándar de chavetero |
DIN 6885/BS 4235 |
DIN 6885/BS 4235 |
|
Tipo de cubo |
Casquillo cónico (compatible con QD-) |
Casquillo cónico (compatible con QD-) |
|
Ancho de cara (por ranura) |
12mm |
15 milímetros |
|
Tratamiento superficial |
Fosfato de manganeso + imprimación antioxidante (negro) |
Fosfato de manganeso + imprimación antioxidante (negro) |
|
Colores de capa final opcionales |
RAL 5015 Azul / RAL 9005 Negro / RAL 7035 Gris Claro |
RAL 5015 Azul / RAL 9005 Negro / RAL 7035 Gris Claro |
|
Peso (PCD de 100 mm) |
~1,2 kilos |
~1,8 kilos |
|
Peso (PCD de 200 mm) |
~3,5 kilos |
~5,2 kilos |
Nota: Los diámetros de paso enumerados anteriormente son tamaños de catálogo estándar. Se pueden producir diámetros intermedios no-estándar bajo pedido con un mínimo de 100 piezas. Todas las poleas se suministran con casquillo cónico, tornillos prisioneros y una hoja de instrucciones de instalación impresa a juego.
Características de diseño y fabricación
1. Hierro fundido gris HT250 - Amortiguación de vibraciones naturales
A diferencia de las poleas de acero fabricadas, el hierro fundido absorbe las vibraciones de alta-frecuencia del eje del motor a través de su microestructura de escamas de grafito. Esto evita que la resonancia armónica se transmita a las correas trapezoidales, lo que de otro modo provocaría vibraciones en las correas y grietas prematuras por fatiga. El grado HT250 (GG25) ofrece el equilibrio óptimo entre maquinabilidad para una geometría de ranura precisa y resistencia a la tracción (mínimo 250 MPa) para una transmisión de par confiable en ciclos de trabajo industriales.
2. Perfiles de ranura totalmente mecanizados - no como-molde
Cada superficie de ranura se tornea mediante CNC-con tolerancia ISO 4183 clase 2 después de la fundición. Las ranuras as-fundidas tienen una rugosidad superficial Ra de 12,5 a 25 μm, lo que desgasta las paredes laterales de la correa trapezoidal a un ritmo acelerado. Las ranuras mecanizadas alcanzan Ra 3,2 μm, lo que reduce el desgaste de la correa entre un 40 y un 60 % aproximadamente y mantiene el ángulo de cuña de diseño (34 grados ± 0,5 grados) en toda la profundidad de la ranura durante miles de horas de funcionamiento.
3. Sistema de montaje de casquillo cónico - Rápido, concéntrico, reversible
El casquillo cónico (casquillo cónico dividido con chavetero integral) se aprieta mediante dos o tres tornillos de cabeza hueca hexagonal que introducen el casquillo en el cono del cubo de la polea. Esto genera una fuerza de sujeción radial de aproximadamente 8 a 12 kN (para un casquillo 1610 con un par recomendado de 20 N·m por tornillo), lo que logra un agarre del eje superior al de los cubos sólidos con tornillos de fijación. La extracción de la polea es igualmente sencilla: retire los tornillos de cabeza, insértelos en los orificios roscados de extracción y apriete - los casquillos de liberación limpiamente sin tiradores ni daños al eje.
4. Equilibrio dinámico G6.3 - suave en todo el rango de velocidad
Cada conjunto de polea de dos-ranuras está equilibrado dinámicamente según ISO 21940-11 Grado G6.3. A 1.500 rpm esto corresponde a un desequilibrio residual admisible de 40 g·mm/kg de masa del rotor. Para una polea SPZ típica de 3 kg y 100 mm, el desequilibrio residual total se limita a 0,12 g·mm - equivalente a menos de 2 mg de material en el borde exterior. Esto elimina la vibración que daña los rodamientos en el rodamiento de salida del motor y garantiza que la tensión de la correa permanezca constante en cada revolución de la polea.
5. Base anticorrosión de fosfato - + capa superior opcional
Cada polea recibe una capa de conversión de fosfato de manganeso (de 7 a 12 μm de espesor) que proporciona entre 48 y 72 horas de resistencia a la pulverización de sal-según ASTM B117, incluso sin una capa superior. La capa de fosfato cristalino mejora la adhesión de la pintura en un factor de 3 a 5 veces en comparación con el hierro fundido mecanizado desnudo, lo que garantiza que las capas de acabado de color RAL-opcionales permanezcan intactas durante años de servicio de revestimiento-industrial en el entorno. Se recomienda el acabado epoxi para procesos húmedos (galvanoplastia, túneles de fosfatado).
6. Falla de la correa con redundancia de ranura dual-- sin detención de la línea
En un sistema de dos-ranuras con un par de correas en V emparejadas, cada correa transporta aproximadamente el 50 % del par transmitido. Si una correa falla debido a daños por objetos extraños o fatiga, la correa restante normalmente puede sostener entre el 60% y el 70% del torque nominal durante un período limitado - suficiente para completar el lote de producción actual y programar el mantenimiento sin una parada de emergencia de la línea. Esta resiliencia operativa es una capacidad de diseño que los sistemas de ranura única-no pueden ofrecer.
Comparación de confiabilidad y torque de ranura simple versus ranura doble -
La decisión entre poleas para correas V de ranura simple y doble es fundamentalmente una decisión de gestión del par-, no una decisión de costes. A continuación se muestra una comparación cabeza-a-cabezal basada en una polea SPA de 125 mm a una velocidad de motor de 1440 RPM:
|
Parámetro |
Ranura única SPA 125 |
Doble Ranura SPA 125 |
|
Número de cinturones |
1 |
2 (conjunto combinado) |
|
Par máximo transmisible |
28 N·m |
56 N·m |
|
Límite práctico de potencia del motor |
3,0 kilovatios |
5,5 kilovatios |
|
Margen de deslizamiento de la correa con carga del 150 % |
0% (se desliza instantáneamente) |
33% de margen (mantiene) |
|
Redundancia en caso de fallo de una sola-cinta |
Ninguna - paradas de línea |
Un cinturón soporta ~65% de carga brevemente |
|
Mano de obra de reemplazo de correa |
1 cinturón, ~5 min |
2 cinturones (juego combinado), ~10 min |
|
Ancho de la cara de la polea |
28mm |
52mm |
|
Peso de la polea (aprox.) |
2,1 kilogramos |
3,5 kilos |
|
Costo incremental sobre individual |
- |
+$3–5 USD |
|
Recomendado para |
Transportadores < 1,5 kW, líneas de retorno no-críticas, accionamientos auxiliares |
Transportadores de proceso Mayor o igual a 1,5 kW, líneas de pintura/recubrimiento/polvo, cualquier línea donde se detenga=chatarra |
La prima de costo de la polea de doble ranura - menos de $5 en un componente que determina la calidad de producción de una línea de pintura completa - representa una de las decisiones de mayor retorno-de-inversión en la especificación de accionamiento del transportador.
Protocolo de instalación y extracción de casquillos cónicos
El sistema de casquillo cónico es el método de montaje preferido para poleas de correa V industriales porque elimina el martilleo de chaveteros, el desgaste del eje y el daño de los tornillos de fijación. Sin embargo, una instalación incorrecta - particularmente al-apretar los tornillos - es la principal causa de oscilación de la polea y fricción del eje. Siga este protocolo de seis-pasos:
Paso 1 - Limpiar e inspeccionar: Desengrase el eje del motor con alcohol isopropílico. Inspeccione el chavetero en busca de rebabas. Deslice el casquillo cónico vacío sobre el eje para verificar el ajuste deslizante (espacio libre H7/g6). Retire el casquillo.
Paso 2 - Alinear el casquillo con la polea: Inserte el casquillo en el cubo de la polea. Alinee los medio-agujeros: los orificios sin rosca en el casquillo deben estar alineados con los orificios roscados en el cubo de la polea. Inserte los tornillos sin apretar - no los apriete en esta etapa.
Paso 3 - Deslice sobre el eje: Empuje el conjunto de polea-y-buje sobre el eje del motor hasta que la brida del casquillo quede al ras con el extremo del eje. Verifique que la chaveta esté completamente asentada tanto en el chavetero del eje como en el chavetero del casquillo.
Paso 4 - Apriete en secuencia: con una llave dinamométrica calibrada, apriete cada tornillo de cabeza en forma de estrella. Aumente gradualmente el par en tres pasadas: 50 % → 75 % → 100 % del valor específico del casquillo-. Consulte la tabla de torsión a continuación.
Paso 5 - Verificar el descentramiento: Monte un indicador de cuadrante en la carcasa del motor con el lápiz en el borde de la polea. Gire el eje con la mano. El descentramiento total indicado (TIR) no debe exceder 0,15 mm para poleas de hasta 200 mm PCD, o 0,25 mm para diámetros mayores. Si TIR excede el límite, afloje, gire el casquillo 90 grados en el eje y vuelva a -apretar.
Paso 6 - Extracción-Ensamblaje listo: después del torque final, verifique que los orificios de extracción (los medios-orificios sin rosca en el cubo de la polea en la cara opuesta) estén limpios y libres de residuos. Esto garantiza que cuando finalmente sea necesario retirar la polea, el mecánico pueda insertar los tornillos de cabeza en estos orificios de extracción y presionar el casquillo para extraerlo sin herramientas especiales.
|
Tamaño del arbusto |
Número de tornillos de cabeza |
Torque final por tornillo |
|
1008 |
2 x M4 |
6 N·m |
|
1108 |
2 x M5 |
10 N·m |
|
1210 / 1215 |
2 x M6 |
15 N·m |
|
1610 / 1615 |
2 x M8 |
20 N·m |
|
2012 |
3 x M8 |
20 N·m |
|
2517 |
3 x M10 |
35 N·m |
|
3020 |
3 x M12 |
55 N·m |
|
3535 |
3 x M14 |
70 N·m |
Preguntas frecuentes

Etiqueta: Polea de correa en V de hierro fundido de dos ranuras para motor de transportador, China Polea de correa en V de hierro fundido de dos ranuras para motor de transportador fabricantes, proveedores, fábrica, Unidad de accionamiento tipo Oxback de 5 toneladas, unidad de transmisión automotriz, Unidad de accionamiento para el polipasto, Unidad de accionamiento para la línea de embalaje, Unidad de accionamiento para la bomba, Unidad de conducción de almacenamiento
Artículo anterior
GratisSiguiente artículo
Unidad de accionamiento del embrague de seguridad con resorte QXG250También podría gustarte


Envíeconsulta